
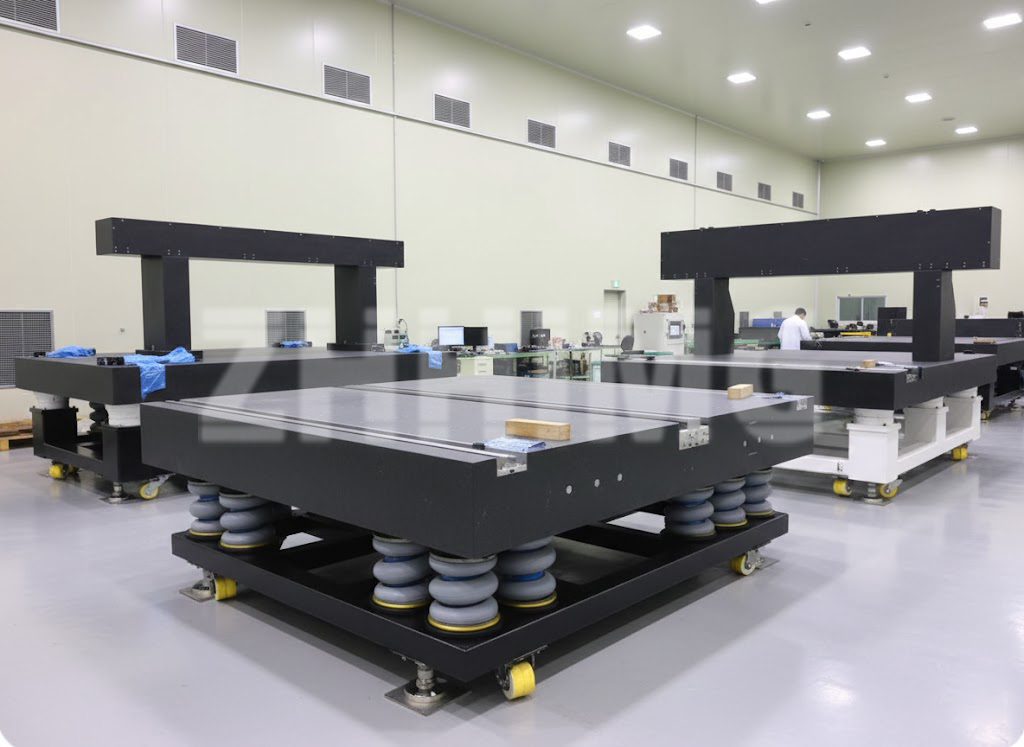
చాలా మంది కొనుగోలుదారులు ఒక స్పష్టమైన ఇంజనీరింగ్ సమస్యను దృష్టిలో ఉంచుకుని గ్రానైట్ సర్ఫేస్ ప్లేట్ కోసం వెతుకుతారు — ఉదాహరణకు, కొత్త CMM రావడం, కస్టమర్ ఆడిట్ నుండి కఠినమైన తనిఖీ అవసరం, లేదా వర్క్షాప్ లేఅవుట్లో మార్పు వంటివి. ఈ గైడ్, అసలైన ఎంపిక నిర్ణయాలను తీసుకోవలసిన క్రమంలో వివరిస్తుంది: మొదట అప్లికేషన్, ఆ తర్వాత సైజు, గ్రేడ్, ఖచ్చితత్వ వివరాలు, లోడ్ మరియు సపోర్ట్, పరిసరాలు, మరియు చివరగా, ఆ ప్లేట్ను కేవలం ఒక ఖరీదైన రాతి పలకగా కాకుండా, నిరూపించదగిన కొలత రిఫరెన్స్గా మార్చే పత్రాలు.
అప్లికేషన్తో ప్రారంభించండి: తనిఖీ, క్రమాంకనం లేదా అసెంబ్లీ?
అప్లికేషన్ తర్వాతి ప్రతి ఎంపికను నిర్దేశిస్తుంది. ఒక క్యాలిబ్రేషన్ లాబొరేటరీ ప్లేట్ ఉష్ణోగ్రత-నియంత్రిత గదిలో పనిచేస్తుంది మరియు ఎక్కువగా తేలికపాటి గేజ్ బ్లాక్లను మోస్తుంది — ఇది అత్యంత సమతలానికి ప్రాధాన్యత ఇవ్వగలదు. ఒక షాప్-ఫ్లోర్ ఇన్స్పెక్షన్ ప్లేట్ భాగాలు, ఫిక్చర్లు మరియు కూలెంట్లను నిర్వహిస్తుంది — దీనికి లాబొరేటరీ-గ్రేడ్ టాలరెన్స్ల కంటే అరుగుదల నిరోధకత, అంచులు మరియు ఇన్సర్ట్లు ఎక్కువగా అవసరం. ఒక అసెంబ్లీ ప్లేట్ భారీ భాగాలను మరియు క్లాంపింగ్ బలాలను మోస్తుంది, కాబట్టి మందం, దృఢత్వం మరియు లోడ్ పంపిణీ ప్రధాన పాత్ర పోషిస్తాయి. ప్లేట్పై వాస్తవంగా ఏమి ఉంటుందో మరియు అది ఎంత తరచుగా కదులుతుందో వ్రాసుకోండి; ఆ ఒక్క పేరాగ్రాఫ్ ఒక తయారీదారు మిమ్మల్ని అడిగే ప్రశ్నలలో సగానికి సమాధానమిస్తుంది.
వర్కింగ్ సైజును ఎలా ఎంచుకోవాలి
పరిమాణం అంటే "గదిలో సరిపోయేంత పెద్దది" అని కాదు. మూడు సాధారణ నియమాలు: మీరు తనిఖీ చేసే అతిపెద్ద వస్తువు కంటే, పని చేసే ఉపరితలం పరికరం మరియు ఆపరేటర్కు సరిపోయేంత మార్జిన్తో ఎక్కువగా ఉండాలి (సాధారణంగా ప్రతి దిశలో 200–300 మి.మీ); దృఢత్వాన్ని కాపాడుకోవడానికి పెద్ద ప్లేట్లకు మందపాటి విభాగాలు అవసరం, కాబట్టి వైశాల్యం పెరిగే కొద్దీ ఖర్చు మరియు బరువు విపరీతంగా పెరుగుతాయి; మరియు ద్వారాలు, క్రేన్లు లేదా నేలలు హ్యాండ్లింగ్ను పరిమితం చేస్తే, చాలా పెద్ద ప్లేట్లను సరిపోలిన విభాగాలలో తయారు చేయవలసి రావచ్చు. ఒక సాధారణ క్రమం: బెంచ్ గేజ్ పని కోసం 630 × 400 మి.మీ, సాధారణ తనిఖీ కోసం 1000 × 630 నుండి 1600 × 1000 మి.మీ వరకు, CMM టేబుల్స్ మరియు మెషిన్ బేస్ల కోసం 2000 × 1000 మి.మీ మరియు అంతకంటే ఎక్కువ. ప్రామాణిక పరిమాణాలకు ఖర్చు తక్కువ మరియు రవాణా వేగంగా జరుగుతుంది; వాటికి మించినవి కస్టమ్ ఫ్యాబ్రికేషన్గా మారతాయి.
ఖచ్చితత్వ గ్రేడ్లు: AA, A మరియు B గ్రేడ్లను దేనికి ఉపయోగిస్తారు
ASME B89.3.7 ప్రకారం సాధారణ లేబులింగ్ గ్రేడ్ AA (ప్రయోగశాల), గ్రేడ్ A (తనిఖీ) మరియు గ్రేడ్ B (టూల్రూమ్) గా ఉంటుంది, అయితే DIN 876 దాదాపుగా సరిపోయే ఉద్దేశ్యంతో గ్రేడ్ 00, 0, 1 మరియు 2 లను ఉపయోగిస్తుంది. 1000 × 630 mm ప్లేట్కు సూచనగా, పూర్తి ఉపరితల సమతలం గ్రేడ్ 00/AA వద్ద సుమారుగా 3.5–4 µm, గ్రేడ్ 0/A వద్ద 7–8 µm, మరియు గ్రేడ్ 1/B వద్ద 15–16 µm ఉంటుంది. బ్రోచర్కు సరిపోయే గ్రేడ్ను కాకుండా, గదికి సరిపోయే గ్రేడ్ను ఉపయోగించండి: ఫోర్క్లిఫ్ట్ రాకపోకలు ఉండే 28 °C వర్క్షాప్లో గ్రేడ్ AA ప్లేట్ను వాడటం అంటే, కచ్చితత్వంపై కాకుండా సర్టిఫికేట్ కోసం డబ్బు ఖర్చు చేయడమే. దీనికి విరుద్ధంగా, గ్రేడ్ B కొనుగోలు చేసే క్యాలిబ్రేషన్ ల్యాబ్ ప్రతి ఆడిట్లో తన నిర్ణయం సరైనదేనని గ్రహించాల్సి వస్తుంది. కొటేషన్లను పోల్చేటప్పుడు, ఆ సమతలం సంఖ్య ఏ ప్రమాణానికి మరియు ఏ గ్రేడ్కు సంబంధించినదో ఎల్లప్పుడూ అడగండి — కేవలం “అధిక కచ్చితత్వం” అనేది ఒక స్పెసిఫికేషన్ కాదు.
సమతలం, పునరావృతత్వం మరియు స్థానిక ఖచ్చితత్వం: కొనుగోలుదారులు ఏమి అడగాలి
ఒకే సమతలత సంఖ్య మూడు వేర్వేరు ప్రశ్నలను దాచిపెడుతుంది. పూర్తి-ఉపరితల సమతలత అనేది ఒక తలం నుండి మొత్తం విచలనాన్ని వివరిస్తుంది. స్థానిక (పునరావృత) ఖచ్చితత్వం అనేది ప్రక్క ప్రక్క ప్రాంతాల మధ్య దోషం ఎలా మారుతుందో వివరిస్తుంది — CMM బ్రిడ్జ్ మొత్తం ఉపరితలంపై కదులుతున్నప్పుడు ఇది చాలా కీలకం. పునరావృతత అనేది ఒక కొలత పరికరం అదే బిందువుకు తిరిగి వచ్చినప్పుడు ఏమి చదువుతుందో వివరిస్తుంది, ఇది జ్యామితిపై ఆధారపడినంతగానే ఫినిషింగ్ మరియు పాలిష్ నాణ్యతపై కూడా ఆధారపడి ఉంటుంది. ఒక విశ్వసనీయ సరఫరాదారు ఈ మూడింటినీ, కొలత పద్ధతి (ఆటోకొలిమేటర్ లేదా ఎలక్ట్రానిక్ లెవెల్), ఉపయోగించిన పరికరం మరియు ఆ సంఖ్యల వెనుక ఉన్న క్రమాంకన ట్రేసబిలిటీతో పాటుగా పేర్కొంటాడు. మా గైడ్ఉపరితల ప్లేట్ క్రమాంకనం మరియు నిర్వహణఈ విలువలను ఎలా ధృవీకరిస్తారో మరియు వాటిని ఎంత తరచుగా తిరిగి తనిఖీ చేయాలో వివరిస్తుంది.
లోడ్ సామర్థ్యం మరియు మద్దతు-పాయింట్ పరిగణనలు
గ్రానైట్ సంపీడనంలో బలంగా ఉంటుంది, కానీ కేంద్రీకృత భారాల కింద దృఢమైన పలకలు ఇప్పటికీ వంగుతాయి, మరియు రాయి ఎంత ముఖ్యమో దాని ఆధార వ్యవస్థ కూడా అంతే ముఖ్యం. పలకలను మూడు-పాయింట్ల కైనమాటిక్ సపోర్ట్ ఆధారంగా రూపొందిస్తారు (భారాన్ని మోయకూడని ఐచ్ఛిక అనుబంధ సపోర్ట్లతో), మరియు పేర్కొన్న లోడ్ సామర్థ్యం అనేది భారం పంపిణీ చేయబడిందని ఊహిస్తుంది — ఒక మూలలో ఉంచిన బరువైన డై స్థానిక వంపును సృష్టిస్తుంది, దీనిని ఏ గ్రేడ్ రేటింగ్ కూడా కవర్ చేయదు. తయారీదారుకు స్టాటిక్ బరువు, ఏవైనా డైనమిక్ లేదా ఇంపాక్ట్ లోడ్లు, మరియు కేంద్రీకృత భారాలు కచ్చితంగా ఎక్కడ ఉంటాయో చెప్పండి; అవసరమైన మందం మరియు సపోర్ట్ అంతరం దాని నుండి వస్తాయి, ఏదో ఒక సాధారణ చార్ట్ నుండి కాదు.
ఉష్ణోగ్రత, కంపనం మరియు సంస్థాపన వాతావరణం
కొలత గది, ప్లేట్ ఏమి అందించగలదో నిర్వచిస్తుంది. గాలి ప్రవాహాలు, సూర్యరశ్మి మరియు HVAC సైక్లింగ్ అనేవి ప్లేట్ యొక్క జ్యామితిని మైక్రాన్ల మేర కదిలించే ప్రవణతలను సృష్టిస్తాయి; సబ్-మైక్రాన్ పనికి 20 ± 1 °C స్థిరీకరించబడిన గది ప్రామాణిక వాతావరణం. సమీపంలోని యంత్రాల నుండి వచ్చే ఫ్లోర్ కంపనం ఎయిర్-బేరింగ్ మరియు ఇండికేటర్ పనితీరును తగ్గిస్తుంది, కాబట్టి ప్రణాళికలో ఐసోలేటెడ్ ఫౌండేషన్లు, న్యూమాటిక్ ఐసోలేటర్లు లేదా కనీసం రెసిలియంట్ మౌంట్లు ఉండాలి. చివరగా, ఫ్లోర్ మొత్తం బరువును మోయగలదని నిర్ధారించుకోండి — 2000 × 1000 × 200 మిమీ ప్లేట్ మరియు స్టాండ్ దాదాపు రెండు టన్నుల బరువు ఉంటాయి — మరియు డ్రాయింగ్లో చూపిన ప్రదేశానికి ప్లేట్ వాస్తవంగా చేరడానికి యాక్సెస్ మార్గాలు అనుమతిస్తున్నాయని కూడా నిర్ధారించుకోండి.
ప్రామాణిక ప్లేట్ను ఎప్పుడు ఎంచుకోవాలి — మరియు కస్టమ్ ప్లేట్ను ఎప్పుడు ఆర్డర్ చేయాలి
ప్రామాణిక ప్లేట్లు ధర, తయారీ సమయం మరియు పునఃవిక్రయ విలువ పరంగా ఉత్తమమైనవి, మరియు చాలా తనిఖీ బెంచ్లకు సరిపోతాయి. ప్లేట్పై ఈ క్రింది పరికరాలు అమర్చవలసి వచ్చినప్పుడు కస్టమ్ ప్లేట్లను ఆర్డర్ చేయండి: నిర్దిష్ట స్థానాలలో థ్రెడ్ ఇన్సర్ట్లు, క్లాంపింగ్ కోసం T-స్లాట్లు, ప్రోబ్ లేదా కేబుల్ కోసం గూళ్లు, ఎయిర్-బేరింగ్ సరఫరా రంధ్రాలు, స్టెప్డ్ ప్రొఫైల్స్ లేదా ఇంటిగ్రేటెడ్ స్టాండ్లు. ఒక సమర్థవంతమైనగ్రానైట్ ఉపరితల పలకల తయారీదారుప్లేట్ను తయారుచేసే అదే ఒత్తిడి-నియంత్రిత ప్రక్రియలోనే ఈ లక్షణాలను కూడా యంత్రాలతో తయారుచేస్తారు — తర్వాత చేర్చి యంత్రాలతో తయారుచేసే లక్షణాల వల్ల సమతలం అనేది నిశ్శబ్దంగా కనుమరుగవుతుంది. చాలా గంభీరమైన OEM అప్లికేషన్లు కస్టమ్గా ఉంటాయి; చాలా QA ల్యాబ్లు స్టాండర్డ్తో పాటు కొన్ని ఇన్సర్ట్లతో ముగుస్తాయి.
అభ్యర్థించవలసిన పత్రాలు
నాలుగు పత్రాలు ఒక కొనుగోలును నాణ్యతా వ్యవస్థ ఆస్తిగా మారుస్తాయి: వాస్తవంగా కొలిచిన జ్యామితితో కూడిన తనిఖీ నివేదిక (కేవలం "పాస్" అని మాత్రమే కాదు), ట్రేసబిలిటీ మరియు కొలత అనిశ్చితితో కూడిన క్రమాంకన ధృవీకరణ పత్రం, లాట్ యొక్క సాంద్రత, కాఠిన్యం మరియు శోషణను నిర్ధారించే మెటీరియల్ డేటా షీట్, మరియు ప్యాకింగ్ మరియు హ్యాండ్లింగ్ ప్రణాళిక — ఎందుకంటే సర్వీస్ కంటే రవాణా ఒత్తిడి మరియు సరిగా లేని అన్లోడింగ్ వల్లనే ఎక్కువ ప్లేట్లు దెబ్బతింటాయి. ఆర్డర్ చేసే ముందు వీటిని అడగండి; సంకోచించే సరఫరాదారు వారి ప్రక్రియ గురించి వేరొక ప్రశ్నకు సమాధానం చెప్పినట్టే.
ZHHIMG® కస్టమ్ ఎంపికలు
ZHHIMG బెంచ్ సైజు నుండి మల్టీ-టన్నుల CMM టేబుల్స్ వరకు, థ్రెడెడ్ ఇన్సర్ట్లు, T-స్లాట్లు, మెషిన్డ్ హోల్స్ మరియు రీసెస్లు, లెడ్జ్డ్ ప్రొఫైల్స్, స్టీల్ లేదా గ్రానైట్ స్టాండ్లు, ప్రొటెక్టివ్ కవర్లు, లెవలింగ్ మౌంట్లు మరియు వైబ్రేషన్ ఐసోలేషన్తో కూడిన స్టాండర్డ్ మరియు కస్టమ్ ప్లేట్లను సరఫరా చేస్తుంది. కొటేషన్ను వేగవంతం చేయడానికి, కింది సమాచారాన్ని పంపండి:
| వస్తువు | ఏమి అందించాలి |
|---|---|
| పని పరిమాణం | పొడవు × వెడల్పు × మందం (లేదా మందాన్ని మనం ప్రతిపాదించుదాం) |
| ఖచ్చితత్వం అవసరం | సమతలం, స్థానిక/పునరావృత ఖచ్చితత్వం మరియు పునరావృత లక్ష్యాలు, సూచన ప్రమాణం |
| అప్లికేషన్ | CMM, తనిఖీ, క్రమాంకనం, అసెంబ్లీ లేదా పరికరాల బేస్ |
| గరిష్ట లోడ్ | స్థిర, గతిశీల మరియు కేంద్రీకృత లోడ్ స్థానాలు |
| సంస్థాపన | ఆధార బిందువులు, స్టాండ్, లెవలింగ్ ఫీట్, కంపన నిరోధం |
| కస్టమ్ ఫీచర్లు | రంధ్రాల స్థానాలు, ఇన్సర్ట్లు, గైడ్వేలు, ఎయిర్-బేరింగ్ పోర్ట్లు, స్లాట్లు, కవర్లు |
| డాక్యుమెంటేషన్ | తనిఖీ నివేదిక, క్రమాంకన ధృవీకరణ పత్రం, ప్యాకింగ్ మరియు రవాణా అవసరాలు |
గ్రానైట్ సర్ఫేస్ ప్లేట్ ఎంపిక చెక్లిస్ట్ను డౌన్లోడ్ చేసుకోండి or సమతలం మరియు క్రమాంకనం ఎంపికల కోసం ZHHIMG® ఇంజనీర్లను అడగండిమీ సైజు మరియు ఖచ్చితత్వ గ్రేడ్ను పంపండి, మేము కొటేషన్తో కూడిన ప్రతిపాదిత స్పెసిఫికేషన్ను తిరిగి పంపుతాము.
పోస్ట్ సమయం: సెప్టెంబర్-30-2026